Az Ön futószalagja épp most kapott defektet. 200 mm-es szakadás fut át a felső burkolaton, és a gyártás leáll. A javítás módjára vonatkozó döntés sokkal fontosabb, mint azt a legtöbben várják. Lehet, hogy egy gyors javítás még ma futni kezd, de a rossz javítási módszer ismétlődő hibapontot eredményezhet, amely többe kerül az állásidőben, mint maga a javítás. Az általános javítási gyakorlatok felmérése után a nagy teherbírású gumihevederek legmegbízhatóbb módja a forró vulkanizálás, feltéve, hogy rendelkezik a megfelelő felszereléssel, vagy bérelheti azt. Itt lebontjuk a lehetőségeket, és azt, hogy mindegyik mit jelent az Ön működése szempontjából.
A gumi szállítószalag károsodásának gyakori típusai
A szállítószalag sérülése ritkán ölti kétszer ugyanazt az alakot. A leggyakrabban előforduló problémák a szíj közepe mentén fellépő hosszirányú szakadások, éles érc vagy fémhulladék okozta defektek, a heveder hibás követéséből adódó élszakadások, valamint a burkolat kopása vagy kimaródása az ismételt ütközés következtében. Mindegyik típusnak más javítási stratégiája van. A felső burkolat átszúrásához csak egy kis foltra van szükség, míg a váz hosszú hasításához teljes vulkanizált toldás szükséges a feszültség visszaállításához.
Az első döntés: Javítani vagy cserélni?
A javítási mód kiválasztása előtt mérlegelje, hogy az övet egyáltalán megéri-e javítani. A kár mértéke a fő hajtóerő. Ha a szakadás a szíj teljes szélességében végigfut, vagy ha az acélzsinórok eltörtek és korrodálódnak, a javítás soha nem állítja vissza az öv eredeti feszességét. Ebben az esetben a csere az egyetlen biztonságos választás.
Vegye figyelembe az életkort és a fedőréteg fennmaradó vastagságát is. Az az öv, amely már elvesztette eredeti burkolatvastagságának 30%-át, nem fog jól teljesíteni egy helyi folt után. Ezzel szemben az övszélesség 20%-ánál kisebb szakadás ép anyaggal vagy zsinórral jó jelölt a javításra.
A gumi szállítószalagok fő javítási módszerei
Három széles körben használt módszer létezik a gumi szállítószalagok javítására. Mindegyiknek más az egyensúlya a sebesség, a tartósság és a felszerelés költségei között.
Forró vulkanizálás
A forró vulkanizálás, amelyet forró illesztésnek is neveznek, hőt és nyomást használ a javítófolt vagy az öv szerkezetébe való illesztés megkötésére. A sérült területet kisimítják, új gumiszalagot helyeznek el, és egy vulkanizáló prés szabályozott hőt és nyomást fejt ki meghatározott ideig. Ez a folyamat kémiai kötést hoz létre, amely gyakorlatilag olyan erős, mint az eredeti öv. Ezenkívül tiszta, egyenletes felületet hoz létre, amely ellenáll a további szakadásnak, kopásnak és nedvesség behatolásának.
 Lemez vulkanizáló prés forró illesztéshez és javításhoz Ez a prés hőt és nyomást használ a foltok megkötésére az övszerkezetekben, és közel olyan erős kötéseket hoz létre, mint az eredeti. Ideális helyi hibák esetén, tiszta, egyenletes felületet biztosít, amely ellenáll a szakadásnak és a nedvességnek. Termék megtekintése →
Hideg ragasztás
A hideg ragasztáshoz kétkomponensű ragasztót és javítótapaszt használnak, hő nélkül. Gyors és olcsó, minimális szerszámmal a helyszínen is elvégezhető. A kötvényvonal azonban továbbra is gyenge pont marad. Nagy feszültség, agresszív anyagáramlás vagy 80°C feletti hőmérséklet esetén a hidegragasztásos javítások gyakran heteken belül meghiúsulnak. Legjobb kisebb felületi hibákra, élsérülésekre vagy ideiglenes javításra, amíg végleges javítást terveznek.
Mechanikus rögzítőelemek
A mechanikus rögzítőelemek, például a csavaros lemezek vagy a csuklós toldórendszerek a leggyorsabb módszer. A javítócsapat egy óra alatt fel tudja szerelni őket, és nincs szükség kikeményedési időre. Hátránya, hogy a rögzítők hajlékony kötést hoznak létre, amely meglazulhat, követési problémákat okozhat a fejtárcsánál, vagy beakadhat a kaparókba. Hasznosak vészhelyzeti helyreállításhoz vagy olyan hevederekhez, amelyek alacsony sebességgel, kis feszültségű terhelés mellett működnek.
Javítási módszerek összehasonlítása: erő, állásidő és költség
Az alábbi táblázat összefoglalja azokat a legfontosabb kompromisszumokat, amelyeket figyelembe kell vennie a javítási módszer kiválasztásakor.
| módszer | Erő | Leállás | Költség | Legjobb For |
|---|---|---|---|---|
| Forró vulkanizálás | Magas, közel az eredetihez | 4-12 óra hűtéssel együtt | Magas felszerelési beruházás | Hosszú szakadások, élsérülések, nagy feszültségű övek |
| Hideg kötés | Mérsékelt | 1-3 óra | Alacsony | Kisebb burkolathibák, vészfoltok |
| Mechanikus rögzítőelemek | Alacsony to moderate | 30-60 perc | Alacsony to moderate | Sürgősségi ideiglenes helyreállítás |
Berendezési szempontok a forró vulkanizálás javításához
Ha a forró vulkanizálás szabványosítását tervezi, a megfelelő felszerelés kulcsfontosságú. A hordozható vulkanizáló présnek vagy a szabványos lemezes vulkanizáló présnek állandó lemezhőmérsékletet kell biztosítania, jellemzően 140 °C és 160 °C között, és elegendő szorítónyomást kell biztosítania ahhoz, hogy a javítócsíkot a szalagmátrixba kényszerítse. A fűtőlap méreteinek le kell fedniük az előkészített javítási területet és legalább 50 mm-es szegélyt minden oldalon.
Ugyanilyen fontos a nyomáseloszlás. A javítófolt és az öv közé beszorult levegő hólyagokat és meghibásodást okozhat. A gumi vulkanizáló gép vásárlási útmutató segíthet megérteni a javítási minőséget befolyásoló kulcsfontosságú specifikációkat, például a nyomáskapacitást, a fűtési zóna szabályozását és a formaátviteli lehetőségeket.
A vastag burkolatok javításához, vagy ha minimálisra kell csökkentenie a levegő beszorulását, a vákuum-rásegítésű vulkanizálógép megbízhatóbb eredményeket biztosít azáltal, hogy eltávolítja a levegőt a kikeményedés előtt.
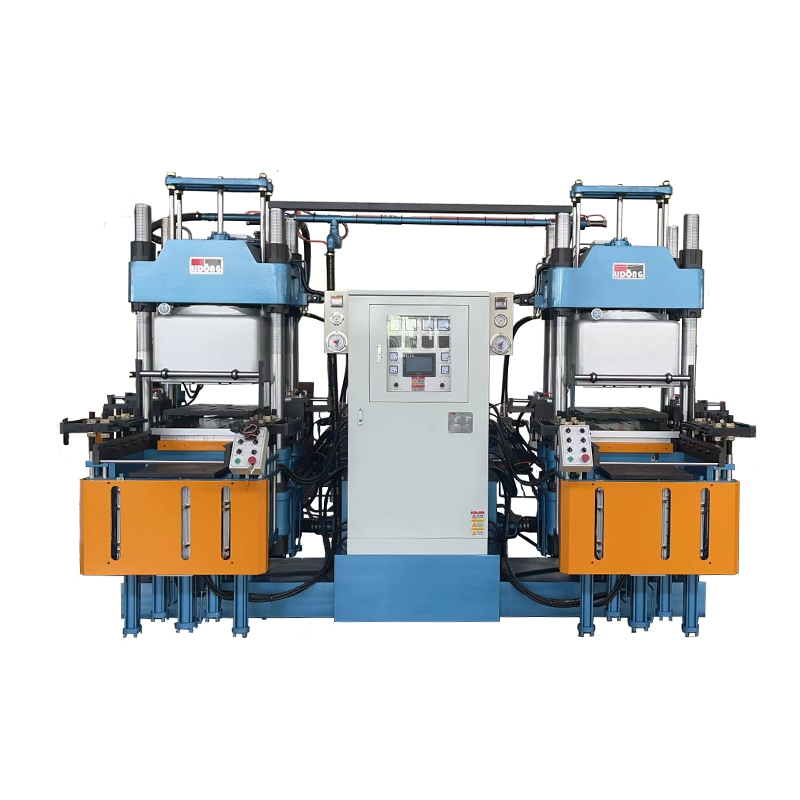 Vákuumos vulkanizáló gép levegőmentes gumijavításhoz Azáltal, hogy kikeményedés előtt eltávolítja a levegőt, ez a gép csökkenti a vastag burkolatokba való beszorulást, és megbízható vulkanizálást biztosít. Alkalmas tömítésekhez, tömítésekhez és törlőcsíkokhoz, javítja a termékminőséget és a folyamatszabályozást. Termék megtekintése →
Mikor válasszuk a javítást vagy a cserét?
Általános szabály, hogy a javítást akkor kell elvégezni, ha a sérült terület lokalizált, és az öv szerkezeti megerősítése szilárd marad. Például egy 100 mm-es oldalél szakadás sikeresen melegvulkanizálható. Cserélnie kell azonban az övet, ha a szakadás meghaladja az övszélesség körülbelül 25%-át, ha egy méteres szakaszon három vagy több nagyobb hiba van, vagy ha a szíjat már kétszer megjavították ugyanazon a területen. A lemez vulkanizáló prés természetes és szintetikus gumihoz egyaránt használható , amely bővíti a javítási lehetőségeket, de nem változtat a mögöttes cserefeltételeken.
Gyakorlati lépések a megbízható javításhoz
Kövesse az alábbi lépéseket, amikor forró vulkanizálást végez gumi szállítószalagon:
- Vizsgálja meg és jelölje meg a sérülések pontos határait, és állapítsa meg, hogy van-e szabad karkasz vagy acélzsinór.
- Helyezze a sérült területet egy sekély, egyenletes üregbe. Távolítson el minden laza gumit és port.
- Vigyen fel egy kompatibilis javítócsíkot vagy gumikeveréket, ügyelve arra, hogy a tapasz valamivel nagyobb legyen, mint az üreg.
- Helyezze a javítási területet a vulkanizáló gép lapjai közé. Állítsa be a hőmérsékletet és a nyomást a szíj gyártójának ajánlásai szerint.
- Tartsa fenn a fűtési ciklust az előírt ideig, majd hagyja lehűlni a javítást anélkül, hogy nyomást engedne.
- Vágja le a felesleges anyagot, és az első nap csökkentett sebességgel futtassa a szalagot, és ellenőrizze, hogy az emelkedés vagy hólyagosodás jelei vannak-e.
A megfelelő javítási mód kiválasztása az öv állapotától, a megengedhető időtől és a helyszínen található felszereléstől függ. A forró vulkanizálás továbbra is a legtartósabb választás komoly sérülések esetén, és ez az egyetlen módszer, amely visszaállítja a varratmentes, teljes szilárdságú övfelületet. Ha rendszeresen javítja a szíjakat, egy megbízható vulkanizálógépbe való befektetés gyorsan megtérül a rövidebb állásidő és a hosszabb szíjélettartam miatt. A különböző vulkanizálógépek beállításának és üzemeltetésének részletesebb áttekintése érdekében beszéljen egy berendezés szállítójával az Ön konkrét javítási forgatókönyveiről.